Fractura sin huellas: La física de alto riesgo del refinado de LSM hasta pureza submicrónica
Oct 16, 2026
La cerámica que se niega a ceder
Imagina sostener una pieza de La₀.₇Sr₀.₃MnO₃ sinterizada. Es densa, negra y químicamente preciada. Tu tarea: reducirla a partículas de aproximadamente una quincuagésima parte del diámetro de un cabello humano. Y debes hacerlo sin introducir ni un solo contaminante que pueda sabotear su futuro electroquímico.
Esto no es un trabajo de molienda rutinario.
Este es un rompecabezas de ciencia de materiales donde la fuerza máxima y la moderación quirúrgica deben coexistir en la misma cámara, al mismo tiempo, durante horas seguidas.
El LSM no se rinde fácilmente. Literalmente, fue creado por reacciones de estado sólido a temperaturas que superan los 1200 °C. La red cerámica que salió de ese horno no tiene ningún interés en ser desgarrada por tu equipo de laboratorio.
Y aun así, tienes que desgarrarla.
Por qué el tamaño importa a nivel atómico
Una partícula de LSM de 10 micras de diámetro participa en reacciones electroquímicas solo en su superficie. ¿Los átomos del interior? Espectadores. No contribuyen en nada a la reacción de reducción de oxígeno que impulsa tu pila de combustible de óxido sólido.
Reduce esa partícula a 1 micra, y la historia cambia completamente. La misma masa de material presenta ahora aproximadamente diez veces más área superficial activa para los reactivos en fase gaseosa.
Esto no es una mejora marginal. Es la diferencia entre un electrodo que funciona y uno que simplemente ocupa espacio.
La trampa en la que caen la mayoría de los investigadores
Aquí es donde la psicología se vuelve interesante. La mayoría de los laboratorios tienen algún tipo de molino de bolas. Está en una bancada, gira los frascos, produce polvo. Seguramente, piensan, puede procesar LSM.
No puede.
Los molinos de volteo estándar generan la energía justa para romper aglomerados blandos. El LSM sinterizado se ríe de estas fuerzas. El resultado: horas de molienda que no producen nada más que desechos de desgaste del propio medio de molienda.
El investigador se va con un polvo que es simultáneamente demasiado grueso y está químicamente comprometido. Ambos fallos se acumulan silenciosamente hasta que la prueba final del electrodo revela la verdad.
Cuando los molinos estándar alcanzan su límite
El modo de fallo es predecible una vez que entiendes la física involucrada.
El déficit de energía
Un molino de bolas convencional depende de la gravedad. El medio de molienda sube por la pared del frasco, luego cae hacia abajo cuando el ángulo de rotación supera el ángulo de reposo del material. La energía de colisión es proporcional a la altura de caída. Esa altura, a su vez, está limitada por el diámetro del frasco.
Para materiales blandos, esto es suficiente. Para el LSM, cuya dureza Vickers puede superar los 9 GPa, es ridículamente insuficiente.
La cerámica simplemente absorbe el impacto sin fracturarse. Cada colisión se convierte en un ejercicio de futilidad, y una oportunidad para que el propio medio desprenda micropartículas en tu preciado polvo.
La cascada de contaminación
Esta es la parte de la que nadie habla hasta que es demasiado tarde.
Cuando el medio de molienda se desgasta, no desaparece. Cada partícula desgastada termina en tu muestra. Una bola de acero endurecido deja hierro. Una bola de alúmina deja óxido de aluminio. Ambas son impurezas electroquímicamente activas que alterarán la conductividad y el comportamiento catalítico de tu electrodo de LSM.
Empezaste con un material puro. Terminas con uno contaminado. Y la contaminación es invisible a simple vista: está distribuida uniformemente, unida químicamente, es imposible de eliminar.
La física dentro de un molino planetario
Un molino planetario de alta energía resuelve el problema de la energía mediante la geometría.
Revolución más rotación
El frasco de molienda está ubicado en una rueda solar que gira en una dirección. El propio frasco gira en la dirección opuesta. Este doble movimiento crea fuerzas de Coriolis que someten al medio de molienda a aceleraciones que alcanzan los 100 g o más.
Imagina una bola de circonia dentro de ese frasco. No simplemente está cayendo. Es lanzada contra la pared opuesta con energía cinética de órdenes de magnitud mayor que cualquier cosa que un molino convencional pueda entregar.
La partícula de LSM atrapada entre dos de estas bolas no absorbe el impacto: se fractura.
Impacto y cizalladura: los dos mecanismos
La fractura ocurre a través de dos procesos simultáneos:
- La fuerza de impacto crea microfisuras en el punto de contacto. Estas se propagan por la red frágil de la cerámica, dividiendo las partículas en fragmentos.
- La fuerza de cizalladura raspa y desgasta las superficies, reduciendo los bordes irregulares y produciendo una distribución de tamaño de partícula más ajustada.
Ambos mecanismos son necesarios. El impacto rompe los bloques grandes. La cizalladura refina los fragmentos. Juntos, conducen el tamaño mediano de partícula hacia el rango submicrónico, alcanzando típicamente aproximadamente 1 μm en un proceso configurado correctamente.
El factor de frecuencia
Aquí hay una idea que distingue la molienda competente de la molienda excepcional.
Usar medios más pequeños: bolas de circonia de 2 mm en lugar de 10 mm, aumenta radicalmente el número de puntos de colisión por unidad de tiempo. Un volumen determinado de esferas de 2 mm contiene 125 veces más puntos de contacto individuales que el mismo volumen de esferas de 10 mm.
Más puntos de contacto significan más eventos de fractura por revolución. Más eventos de fractura significan una reducción de tamaño más rápida con menos entrada de energía total. Y menos entrada de energía significa menos calor.
Contaminación: el error que se acumula
Si la energía insuficiente es el primer modo de fallo de la molienda estándar, la contaminación es el segundo. Y para el LSM, la contaminación es imperdonable.
Qué hacen las impurezas en el rendimiento electroquímico
El LSM funciona como material de cátodo porque su estructura cristalina de perovskita permite la reducción de oxígeno en su superficie. El dopaje con estroncio crea vacantes de oxígeno que facilitan la conductividad iónica. El manganeso proporciona la conductividad electrónica.
La introducción de partículas de hierro provenientes de medios de acero crea vías locales de cortocircuito que alteran la resistencia efectiva del electrodo.
La introducción de partículas de alúmina bloquea los sitios activos donde las moléculas de oxígeno deberían adsorberse y disociarse.
Ninguna de las impurezas se manifiesta durante la molienda. Ambas se revelan solo durante las pruebas electroquímicas, cuando el electrodo tiene un rendimiento inferior y la causa raíz está enterrada bajo semanas de historial de procesamiento.
El costo psicológico de un fallo evitable
Aquí es donde importa la perspectiva de Morgan Housel. Los humanos somos terribles para valorar eventos de baja probabilidad y alta consecuencia. La contaminación durante la molienda parece improbable, así que se descuenta.
Hasta que ocurre.
Entonces el costo no es solo el polvo de LSM desperdiciado. Es el tiempo perdido. El electrodo desechado. El plazo de la subvención incumplido. El capítulo de doctorado reescrito. El prototipo comercial retrasado.
El medio de molienda es el componente más barato de todo el flujo de trabajo. Convertirlo en la variable de reducción de costos es irracional, pero los laboratorios lo hacen constantemente.
Por qué gana la circonia
El policristal tetragonal de circonia estabilizado con itria —YTZ, por sus siglas en inglés— no es simplemente "mejor" que la alúmina o el acero. Es categóricamente diferente.
La doble ventaja de dureza y densidad
La circonia combina dos propiedades que rara vez coexisten:
| Propiedad | Circonia YTZ | Alúmina (99.5%) | Acero endurecido |
|---|---|---|---|
| Dureza Vickers | ~12,5 GPa | ~15 GPa | ~7 GPa |
| Densidad | ~6,05 g/cm³ | ~3,9 g/cm³ | ~7,8 g/cm³ |
| Tenacidad a la fractura | ~6-8 MPa·m½ | ~3-4 MPa·m½ | ~20+ MPa·m½ |
| Tasa de desgaste | Excepcionalmente baja | Moderada | Alta |
La alúmina es en realidad más dura que la circonia. Pero la dureza por sí sola no es suficiente. La mayor densidad de la circonia significa que cada bola transporta más energía cinética a una velocidad dada. Y su mayor tenacidad a la fractura significa que resiste el desprendimiento de astillas y desconchados, que es el mecanismo principal por el que el medio de molienda contamina el polvo.
El acero es aún más denso, pero mucho más blando. Contra el LSM, el acero se desgasta rápidamente, desprendiendo hierro en la muestra.
Inercia química en condiciones extremas
La circonia no reacciona con el LSM. Ni en las temperaturas locales generadas en los puntos de impacto. Ni en periodos prolongados de molienda. Ni en presencia de los disolventes usados en procesos de molienda húmeda.
Esta inercia no es una conveniencia: es un requisito. La estructura de perovskita del LSM es frágil ante la sustitución catiónica. Si iones de metales extraños entran en la red durante el procesamiento, no se pueden eliminar después. El daño es permanente y estructural.
El desgaste que casi no ocurre
El medio YTZ se desgasta a tasas medidas en partes por millón en cientos de horas de funcionamiento. En la práctica, esto significa que un conjunto de molienda de circonia puede procesar lote tras lote de LSM sin desviaciones medibles de composición.
Esto es lo que significa realmente "baja contaminación". No contaminación cero —nada en la realidad física alcanza el cero—, sino una contaminación tan minúscula que cae por debajo de los límites de detección de las técnicas analíticas usadas para caracterizar el material del electrodo final.
La vida a un micrón
¿Qué cambia cuando el LSM alcanza dimensiones submicrónicas?
La energía superficial se convierte en una fuerza motriz
Cada evento de fractura crea nueva área superficial. Cada metro cuadrado de nueva superficie lleva energía libre excedente: la penalización energética de romper enlaces que estaban satisfechos en el cristal masivo pero ahora cuelgan insatisfechos en el límite de la partícula.
Para los polvos gruesos, esta energía superficial es despreciable en comparación con la energía libre masiva. Para los polvos submicrónicos, se vuelve termodinámicamente significativa.
Esto es precisamente lo que hace que los polvos finos de LSM sean superiores para el procesamiento posterior. La alta energía superficial actúa como fuerza motriz de sinterización, uniendo las partículas durante el tratamiento térmico. Se vuelven viables temperaturas de sinterización más bajas. Son suficientes tiempos de permanencia más cortos. La cerámica final alcanza una mayor densidad con una estructura de grano más fina.
La amenaza de la reaglomeración
La alta energía superficial corta en dos sentidos. Las partículas finas quieren pegarse entre sí. Las fuerzas de Van der Waals, que son débiles y despreciables a escala de 10 micras, se vuelven dominantes a 1 micra y menos.
Por esto es importante la molienda húmeda. Un medio líquido —típicamente isopropanol, etanol o agua con dispersantes adecuados— recubre cada superficie de partícula, reduciendo el contacto directo entre partículas. El líquido también actúa como depósito térmico, absorbiendo el calor por fricción generado durante la molienda.
Sin molienda húmeda, el molino planetario simplemente soldaría tus partículas recién fracturadas de nuevo en aglomerados. Medirías un tamaño de partícula primario "fino" bajo SEM pero observarías un comportamiento de aglomerado grueso en el procesamiento de lechada. La ganancia de rendimiento se desvanecería.
El problema del calor del que nadie habla
La molienda planetaria es violenta. La violencia genera calor. El calor, para el LSM, es peligroso.
La estabilidad de fase es sensible a la temperatura
La fase de perovskita romboédrica deseada del LSM es estable en un amplio rango de temperaturas. Pero los puntos calientes locales en los puntos de impacto pueden alcanzar brevemente temperaturas lo suficientemente altas como para inducir estequiometría no uniforme de oxígeno o incluso descomposición parcial de fase.
El estado de oxidación del manganeso es particularmente vulnerable. El LSM depende de una valencia mixta Mn³⁺/Mn⁴⁺ para mantener la conductividad electrónica. Un calentamiento local excesivo puede desequilibrar esta relación, degradando las propiedades de transporte del material.
Estrategias de gestión térmica
Tres enfoques mitigan este riesgo:
- Molienda húmeda — El medio líquido absorbe y distribuye el calor alejándolo de las zonas de impacto.
- Ciclos de molienda intermitentes — Pausar cada 15-30 minutos permite que el sistema se enfríe pasivamente.
- Velocidades de rotación moderadas — Funcionar a 400-500 RPM en lugar de la velocidad máxima reduce las temperaturas de impacto pico y sigue entregando suficiente energía de fractura.
El protocolo óptimo suele combinar los tres, adaptado al tamaño de lote y al tamaño de partícula objetivo específicos.
Del polvo refinado al electrodo funcional
El paso de molienda no existe de forma aislada. Está ubicado dentro de una cadena de operaciones que determinan colectivamente la calidad final del electrodo.
Los prerrequisitos anteriores
Antes de que comience la molienda planetaria, el LSM sintetizado en bruto debe someterse a menudo a una reducción de tamaño preliminar. Las trituradoras de mandíbula o de rodillos pueden romper bloques sinterizados y aglomerados grandes en fragmentos de escala milimétrica adecuados para alimentar el molino.
Para materiales precursores térmicamente sensibles o dúctiles, molinos criogénicos de nitrógeno líquido ofrecen una alternativa. Al fragilizar el material a temperaturas criogénicas, estos sistemas permiten la reducción de tamaño dominada por la fractura con una degradación térmica o mecánica mínima.
Los requisitos posteriores
Después de la molienda, el polvo refinado de LSM entra en la etapa de formulación:
- Tamizadoras vibratorias con tamices de prueba de precisión clasifican el polvo, asegurando que la distribución de tamaño de partícula cumpla con la especificación. La tamización por chorro de aire es particularmente efectiva para polvos submicrónicos que tienden a obturar las mallas convencionales.
- Mezcladores de polvo mezclan LSM con aglutinantes orgánicos, plastificantes y disolventes para crear lechadas o pastas homogéneas para colado de cinta o serigrafía.
- Mezcladores desespumantes eliminan las burbujas de aire atrapadas que de otro modo crearían defectos en el cuerpo verde seco.
El paso de compactación
Para aplicaciones que requieren componentes densos de LSM —arquitecturas de pilas de combustible soportadas por electrolito, por ejemplo—, prensas hidráulicas consolidan el polvo refinado en compuestos verdes:
- Prensas isostáticas en frío/caliente (CIP/WIP, por sus siglas en inglés) aplican presión uniforme desde todas las direcciones, eliminando los gradientes de densidad que causan deformación durante la sinterización.
- Prensas en caliente al vacío combinan presión y temperatura en un solo paso, permitiendo la fabricación de forma casi neta de componentes cerámicos densos.
- Prensas de pastillas para XRF preparan muestras para análisis de composición, asegurando que el polvo refinado cumpla con las especificaciones químicas antes de entrar en producción.
Cada equipo aborda un modo de fallo específico. Juntos, forman un flujo de trabajo donde la calidad se construye en cada etapa en lugar de inspeccionarse al final.
El kit de herramientas completo
Refinar LSM hasta pureza submicrónica no es un problema de un solo equipo. Es un problema de arquitectura de proceso.
Cómo se ve un flujo de trabajo coherente
| Etapa | Equipo | Propósito | Modo de fallo prevenido |
|---|---|---|---|
| Trituración primaria | Trituradora de mandíbula/rodillos | Reducir bloques sinterizados a tamaño de alimentación para el molino | Sobrecarga del molino, alimentación desigual |
| Pre-molienda criogénica | Molinete criogénico LN2 | Fragilizar y pre-fracturar precursores resistentes | Degradación térmica, untado dúctil |
| Molienda de alta energía | Molinete planetario de bolas + medio YTZ | Refinamiento submicrónico con control de pureza | Reducción de tamaño insuficiente, contaminación |
| Clasificación de partículas | Tamizadora por chorro de aire | Verificar y estrechar la distribución de tamaño de partícula | Partículas de gran tamaño en el producto final |
| Formulación de lechada | Mezclador de polvo + Mezclador desespumante | Homogeneizar LSM con aglutinantes y disolventes | Microestructura del electrodo no homogénea |
| Compactación | CIP/WIP o Prensa en caliente al vacío | Consolidar polvo en cuerpos verdes densos | Gradientes de densidad, defectos de laminación |
Por qué la integración importa más que cualquier máquina individual
Un molino planetario de clase mundial combinado con una trituración previa inadecuada seguirá produciendo resultados inconsistentes. Los fragmentos de alimentación de gran tamaño causarán una carga de medio desigual, creando zonas muertas donde las partículas escapan a la fractura.
Un polvo molido perfectamente que no se clasifique seguirá conteniendo partículas atípicas que interrumpen la deposición de película delgada.
Una lechada homogénea prensada en un troquel mal alineado seguirá produciendo un cuerpo verde con gradientes de densidad que se agrietan durante la sinterización.
El sistema, no el componente, determina el resultado.
La economía de hacerlo bien
El costo de capital inicial de un molino planetario de alta energía con conjuntos de molienda de circonia supera al de un molino de volteo básico con frascos de alúmina por un factor de tres a cinco. Este número asusta a la gente. No debería.
El costo oculto de hacerlo mal
Considera la cascada de costos de una corrida de molienda fallida:
- Polvo de LSM crudo: cientos de dólares por lote, potencialmente sintetizado durante días o semanas.
- Fabricación de electrodos: procesos de serigrafía o colado de cinta que consumen tiempo de técnico y recursos de la instalación.
- Montaje y prueba de pilas: caracterización electroquímica que puede requerir días de tiempo de potenciostato.
- Diagnóstico y resolución de problemas: horas de análisis SEM, XRD y EDS para identificar la contaminación como causa raíz.
Cuando un lote contaminado te obliga a repetir toda esta cadena, los "ahorros" de elegir un medio de molienda más barato se evaporan instantáneamente.
La prima de fiabilidad
El medio de circonia dura órdenes de magnitud más que las alternativas de alúmina o acero en aplicaciones de molienda de cerámica dura. El mayor costo inicial se amortiza en miles de horas de funcionamiento. Mientras tanto, la eliminación de fallos de lote relacionados con la contaminación entrega ahorros que nunca aparecen en la orden de compra del equipo, pero se ven claramente en los plazos de proyecto y las tasas de publicación.
Conclusión
El refinado de LSM es un problema que no tolera compromisos.
Necesitas energía cinética extrema para fracturar una cerámica que nació en un horno. Necesitas la combinación única de dureza, densidad e inercia química de la circonia para transferir esa energía sin dejar huellas en tu polvo. Necesitas un flujo de trabajo completo, desde la trituradora hasta la prensa, que mantenga la integridad establecida en la etapa de molienda.
Los investigadores que entienden esto producen electrodos que funcionan como se diseñaron. Los que no lo entienden pasan sus carreras persiguiendo resultados irreproducibles, sin estar nunca seguros de si el material o el proceso es el culpable.
Elige el proceso que elimina la duda.
Proporcionamos soluciones completas de preparación de muestras de laboratorio para ciencia de materiales, especializándonos en el equipo que hace que el procesamiento submicrónico de alta pureza sea reproducible: molinos planetarios de bolas con sistemas de molienda de circonia YTZ, trituradoras de mandíbula y rodillos, molinos criogénicos, molinos de chorro, tamizadoras, mezcladores de polvo y toda la gama de prensas hidráulicas, incluyendo prensas isostáticas en frío/caliente, prensas en caliente al vacío y prensas de pastillas para XRF. Ya sea que estés desarrollando pilas de combustible de óxido sólido, cerámicas de alto rendimiento o materiales de electrodo avanzados, tenemos la experiencia para ayudarte a mantener una integridad química estricta desde la materia prima hasta el componente terminado.
Contacta a nuestros expertos para configurar el flujo de trabajo completo de molienda y compactación para tu aplicación específica de LSM.
enlaces rápidos
Productos sugeridos
Molino Planetario de Bolas Vertical Semicircular para Molienda de Precisión en Laboratorio Molino de bolas planetario de laboratorio omnidireccional de rotación 360° para molienda y mezcla ultrafina homogénea Molino de Bolas Planetario de Laboratorio de Alta Energía para Molienda Nano y Preparación de Muestras de Ciencia de Materiales Molino Planetario de Bolas Horizontal de Baja Capacidad para la Preparación de Muestras de Laboratorio Molino planetario de bolas de cuadrado vertical para preparación de muestras de laboratorio y molienda a nanoescalaLectura adicional
La Puerta de 65 Micras: Desbloqueando la Verdadera Huella Isotópica del Cemento Portland El Balance Energético de un Solo Impacto: Cómo la Relación Bolas-Polvo Moldea la Realidad Nanocristalina La Apuesta de Alta Energía: Lo Que Nos Enseñan las Fibras SiBCN-rGO Sobre la Homogeneización Perfecta La Violencia Sutil de un Molino Planetario: Por qué el Momento Más Crítico en los Compuestos SiC–VC Ocurre Antes de Cualquier Calor La Forja a 10.000 g: Cómo un Molino de Bolas Planetario Diseña Compuestos Autolubricados Átomo por Átomo
PowderPreparation
Last updated on May 14, 2026
Productos relacionados
Molino Planetario de Bolas Vertical Semicircular para Molienda de Precisión en Laboratorio
Molino de bolas planetario de laboratorio omnidireccional de rotación 360° para molienda y mezcla ultrafina homogénea
Molino de Bolas Planetario de Laboratorio de Alta Energía para Molienda Nano y Preparación de Muestras de Ciencia de Materiales
Molino Planetario de Bolas Horizontal de Baja Capacidad para la Preparación de Muestras de Laboratorio
Molino planetario de bolas de cuadrado vertical para preparación de muestras de laboratorio y molienda a nanoescala
Molino de Bolas Planetario de 8L para Molienda en Laboratorio y Preparación de Muestras
Molino de Bolas Planetario Horizontal de Alta Resistencia para Molienda Industrial Eficiente y Preparación de Muestras
Molino de bolas planetario de alta energía para molienda nano y mezcla coloidal de materiales duros y frágiles
Molino de bolas planetario omnidireccional de alta energía 16 L
Molino de Bolas Planetario 12L
Molino Planetario de Bolas Omnidireccional de Alta Energía 20L
Molino Planetario de Alta Energía para Molienda a Escala Nanométrica y Aleación Mecánica
Molino de bolas planetario en miniatura con molienda al vacío y alta eficiencia para la preparación de muestras de laboratorio
Molino de bolas planetario de doble estación 24 L
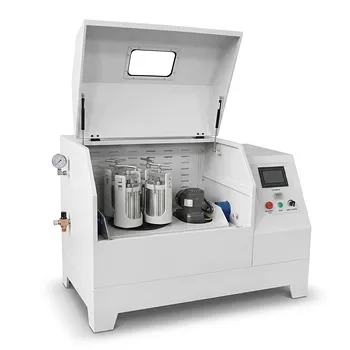
Molino Planetario de Producción Vertical para el Procesamiento de Polvos de Alto Rendimiento
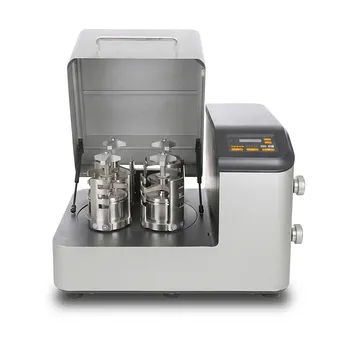
Molino de bolas planetario de alta energía para molienda a escala nanométrica y mezcla coloidal en investigación de ciencia de materiales
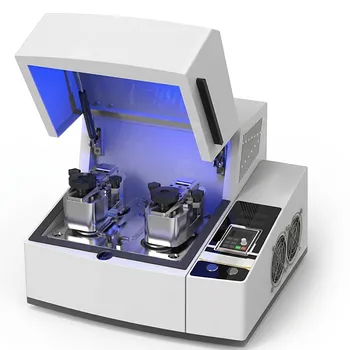
Molino de Bolas de Alta Energía Nano de Laboratorio Molienda Ultrafina y Aleación Mecánica
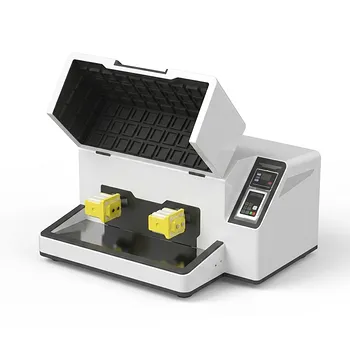
Molino de Bolas Vibratorio de Alta Energía y Plataforma Múltiple a Escala Nanométrica
Molino de bolas vibratorio de alta energía a escala nanométrica para preparación de muestras de laboratorio, mecanoquímica y aleación mecánica