La Presión Antes del Fuego: Por Qué una Prensadora Hidráulica de Laboratorio Define el Destino de Su Cerámica
Sep 12, 2026
La Catástrofe Silenciosa Dentro de una Pieza Perfectamente Sinterizada
La técnico levantó el sustrato de alúmina del horno y lo sostuvo a la luz. Por fuera, parecía impecable: un disco blanco cremoso destinado a una cámara de alto vacío. Pero una simple prueba de líquidos penetrantes reveló lo que el ojo no podía ver: una red de microgrietas que irradiaban desde el núcleo, invisibles hasta que la pieza estaba a un ciclo térmico de fallar.
Nadie culpó al horno. La curva de cocción era de libro. La atmósfera de sinterización era prístina. El verdadero defecto había nacido horas antes, en un breve momento de compactación, cuando el polvo suelto se convirtió en un frágil cuerpo verde. La prensa hidráulica había hecho su trabajo, pero nadie se había detenido a preguntar si el trabajo se había hecho con reflexión.
Tendemos a venerar la temperatura. Nos obsesionamos con las tasas de calentamiento y los tiempos de permanencia. Pero la verdad es más silenciosa y mucho menos glamorosa: la batalla por un componente cerámico confiable se gana o se pierde antes de que se encienda el calor. Se gana en la fracción de segundo en que un pistón desciende sobre un montón de polvo.
Un Montón de Polvo No Contiene Promesas
El polvo de alúmina en un banco de laboratorio no parece nada. Es calcáreo, rebelde y lleno de aire. Cada grano es una pequeña y dentada esquirlita de óxido de aluminio con su propia agenda. Dejados solos, estos granos se niegan a cooperar: atrapan huecos, forman arcos y resisten cualquier intento de volverse algo sólido.
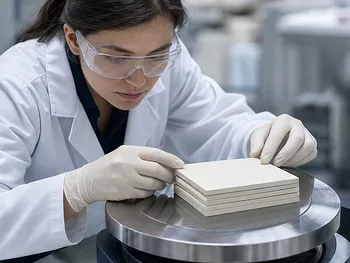
Para convertir ese caos en un aislante electrónico de precisión, una placa de blindaje balístico o un implante biomédico, primero hay que obligar a esas partículas reacias a una frágil tregua. Hay que crear lo que los ceramistas llaman un cuerpo verde: una pieza compactada y semisólida que mantiene su forma pero permanece sin sinterizar, tan delicada como la arcilla seca en la orilla de un río.
La herramienta que media esta tregua es la prensa hidráulica de laboratorio. No solo empuja el polvo hacia abajo; orquesta una secuencia de eventos físicos que establecen el código genético de la cerámica terminada. Y si se equivoca en la secuencia, ninguna magia de sinterización puede borrar completamente el daño.
Cómo la Presión Reorganiza un Mundo Microscópico
Cuando la placa de la prensa se mueve, suceden tres cosas en rápida sucesión. Suenan mecánicas, pero están unidas por una fuerza más profunda: la desesperada necesidad de la materia de encontrar equilibrio bajo estrés.
1. El Gran Reordenamiento
A bajas presiones, las partículas se deslizan y giran para llenar los huecos más grandes. Es una migración frenética, casi inteligente. Los huecos colapsan no porque las partículas se aplasten, sino porque finalmente dejan de bloquearse entre sí. En esta fase, el lecho de polvo puede perder entre el 30 y el 50% de su volumen original.
2. Engranaje Mecánico, el Apretón de Manos Antes del Enlace
Una vez que los huecos fáciles desaparecen, la prensa empuja con más fuerza. Aquí, a presiones que a menudo rondan los 80 a 150 MPa para la alúmina, las partículas comienzan a deformarse en sus puntos de contacto. Los aglutinantes orgánicos—si están presentes—se ablandan y fluyen. Los granos se entrelazan no por unión química, sino por puro enredo geométrico. Es un apretón de manos mecánico, una promesa de que la difusión atómica más tarde se convertirá en una soldadura.
3. El Escape Invisible
Todo el tiempo, el aire está saliendo. La compresión literalmente exprime la atmósfera del lecho de polvo. Esta desgasificación física no es glamorosa, pero es absolutamente crítica. Una bolsa de gas atrapada que quede atrás se expandirá durante la sinterización, creando una ampolla o una grieta interna. La prensa, en su mejor momento, es también un sistema de escape.
El cuerpo verde no es más que una instantánea de un sistema violentamente persuadido para estar quieto. Su calidad depende de cuán suave o cuán exhaustivamente se aplicó esa persuasión.
Las Métricas Ocultas que Gobiernan el Horno
Un cuerpo verde casi no te dice nada a simple vista. Sus verdades se miden en números que no existen hasta que los buscas.
La densidad verde es la primera. Es la relación entre la densidad real del compacto y la densidad teórica de la alúmina sin poros. Una alta densidad verde—digamos, del 55 al 65% de la teórica—actúa como una ventaja inicial. Reduce la distancia que los átomos deben viajar durante la sinterización, facilitando alcanzar la densidad total sin un crecimiento exagerado del grano.
La resistencia verde es la segunda. Es lo que permite a un operario recoger un anillo frágil o un disco delgado sin que se desmorone. Esta resistencia no es química; proviene de la fricción, el engranaje mecánico y el poder aglutinante de unos pocos porcentajes en peso de aditivos orgánicos. Una prensa que no logra distribuir la presión de manera uniforme producirá una pieza que se siente firme en un área y suave en otra—un preludio de la deformación.
La estabilidad dimensional es la tercera. El cuerpo verde es un mapa de la contracción futura. Si la densidad varía desde el borde superior hasta el núcleo inferior, la pieza se contraerá de manera desigual en el horno. Las dimensiones finales no coincidirán con el plano técnico, y las tensiones internas pueden nuclear grietas que solo aparecen días después bajo carga.
El Diablo en la Pared del Molde
Aquí es donde la psicología de la compactación comienza a importar. A los ingenieros les encanta la idea de que una mayor presión equivale a una mejor calidad. Se siente decisiva. Pero la prensa opera dentro de un molde de acero, y eso lo cambia todo.
La fricción de la pared del molde desvía la presión a medida que te alejas de la cara del punzón. El polvo cerca de la parte superior siente toda la fuerza; el polvo en la parte inferior siente menos. El resultado es un gradiente de densidad: un cuerpo verde que es más denso en los bordes que en el centro, o más denso en la parte superior que en la inferior. Durante la sinterización, este gradiente se traduce directamente en una contracción no uniforme. Las esquinas se curvan. Las superficies planas se arquean. Y el ingeniero culpa al horno, no a la prensa.
La laminación es un fallo aún más insidioso. Si la presión se aplica demasiado rápido, el aire queda atrapado entre capas de polvo compactado. Cuando la prensa libera, el aire comprimido retrocede y corta el cuerpo verde en escamas horizontales. La pieza parece intacta hasta que la tocas, y luego se separa como un pastel milhojas. La solución es contraintuitiva: reducir la velocidad. Un tiempo de permanencia en la presión máxima permite que el aire migre hacia afuera antes de que la estructura se bloquee.
Luego está el desgaste de las herramientas. La alúmina es abrasiva. Se come los moldes de acero. Con el tiempo, las paredes del molde desgastadas aumentan aún más la fricción y pueden introducir impurezas metálicas en la cerámica. Una mota de hierro de un molde degradado se convierte en una inclusión oscura y quebradiza en lo que se suponía que era un aislante de alta pureza. La prensa no falló: simplemente se olvidaron de las herramientas.
El Romanticismo del Ingeniero: Controlar lo que No Grita
La prensa hidráulica de laboratorio no es un martillo contundente. Es un instrumento de persuasión, y sus parámetros son el vocabulario de una conversación con la materia.
Una prensa usada a 50 MPa produce un cuerpo verde con una genética diferente a una usada a 150 MPa. La primera puede necesitar una rampa de sinterización más lenta para compensar la menor densidad inicial; la segunda puede ya estar plagada de microlaminaciones a menos que la tasa de carga se eligiera cuidadosamente. La elección no es solo técnica—es casi filosófica. Estás decidiendo cuánto estrés almacenar dentro de un objeto que pronto será sometido a 1600°C.
Los ingenieros más capaces abordan la compactación como un relojero aborda un muelle de equilibrio. Controlan:
- Tasa de carga: Lo suficientemente lenta para dejar escapar el aire, lo suficientemente rápida para mantener el ciclo práctico.
- Tiempo de permanencia: Una pausa en la presión máxima para dejar que los gradientes de tensión se relajen.
- Lubricación: Una película delgada en la pared del molde para reducir la fricción y suavizar las distribuciones de densidad.
- Material y mantenimiento del molde: Acero endurecido o carburo de tungsteno, inspeccionados y reemplazados antes de que se conviertan en fuentes de contaminación.
Estas variables no se anuncian cuando están mal. Susurran. Y el costo de ignorarlas aparece solo cuando la pieza sinterizada ya es chatarra.
| Variable de Compactación | Lo que Controla Silenciosamente |
|---|---|
| Presión máxima | Densidad verde, área de contacto entre partículas y el punto de partida para la contracción de sinterización. |
| Tasa de carga | Evacuación de aire y riesgo de laminación; una tasa más rápida no es signo de productividad sino de defectos potenciales. |
| Tiempo de permanencia | Relajación de tensiones y redistribución del aglutinante; cura lo que la compresión inicial magulló. |
| Lubricación del molde | Uniformidad de la densidad; una capa delgada puede ser la diferencia entre una pieza plana y una deformada. |
Construyendo el Puente Entre el Polvo y el Rendimiento
Una prensa hidráulica de laboratorio es el eslabón crítico entre las características del polvo crudo y el comportamiento predecible de una cerámica de alúmina terminada. Es el momento en que a los arreglos aleatorios de partículas se les da una memoria—una memoria de gradientes de presión, de fricción, de la breve pausa que les permitió asentarse. Esa memoria sobrevive a la sinterización, dando forma a la distribución de poros y granos en el producto final.
Sin un control preciso en esta etapa, no estás diseñando un componente; estás apostando con la termodinámica. Y la casa generalmente gana.
Para las instalaciones que desarrollan cerámicas avanzadas—ya sean sustratos de película delgada que deben permanecer planos al micrón, o sellos resistentes al desgaste que deben sobrevivir miles de ciclos térmicos—la prensa no es solo otra pieza del equipo. Es el lugar donde la calidad se construye o se excluye permanentemente.
La Compactación de Precisión Requiere un Sistema, No Solo una Prensa
Lograr un cuerpo verde perfecto exige más que una sola herramienta. Requiere un ecosistema de preparación: polvos que se muelen correctamente al tamaño, se mezclan adecuadamente y luego se compactan con control absoluto. La prensa se encuentra en el centro de un flujo de trabajo que comienza con la trituración y molienda, pasa por el dimensionado y la mezcla, y culmina en la formación de un cuerpo listo para el horno.
Nuestros sistemas de laboratorio están diseñados en torno a toda esta realidad ascendente. Proporcionamos molinos de bolas planetarios, molinos de chorro y molinos criogénicos que llevan su materia prima de alúmina a la distribución de tamaño de partícula ideal. Ofrecemos agitadores de tamiz y mezcladores de polvo de alta precisión que garantizan la homogeneidad antes de que el polvo toque el molde. Y en el núcleo del proceso, nuestra gama de prensas hidráulicas—desde prensas de laboratorio estándar y prensas para pastillas XRF hasta Prensas Isostáticas en Frío y Caliente (CIP/WIP), prensas en caliente y prensas en caliente al vacío—proporciona la fuerza controlada y repetible que transforma el polvo en un cuerpo verde confiable.
Cada prensa está construida para abordar los desafíos ocultos: marcos rígidos que resisten la desviación, entrega de presión consistente que minimiza los gradientes de densidad y compatibilidad con herramientas endurecidas que resisten las cerámicas abrasivas. Cuando su aplicación exige una pieza que no puede permitirse fallar, la cadena de preparación no puede ser una ocurrencia tardía.
Para explorar cómo nuestro equipo de preparación de laboratorio de espectro completo puede refinar todo su proceso de compactación, Contacte a Nuestros Expertos hoy.
enlaces rápidos
Productos sugeridos
Prensa de tableta única de 6 toneladas, equipo de compresión de polvo para laboratorio, máquina formadora de comprimidos Prensa de tabletas de un solo punzón de 5 toneladas para producción de lotes pequeños en laboratorio Prensa de Tabletas Manual con Manómetro de Doble Escala para Preparación de Muestras en Laboratorios Farmacéuticos, Alimentarios y Químicos Prensa de tabletas de un solo punzón de 6 toneladas con frecuencia variable Trituradora de Laboratorio Pequeña de Alta Velocidad para Preparación de Muestras de Material SecoLectura adicional
Las Capas Que No Se Quedaban Planas: Por Qué Nueve Hojas de Cerámica Exigen una Prensa de Laboratorio Que Piensa en Micras Del polvo a los datos: cómo las prensas de laboratorio de precisión forjan la verdad en los ensayos de minerales La Fractura Oculta: Por Qué las Varillas de Alimentación de Cerámica Fallan Antes de la Primera Fusión El arquitecto invisible del polvo: cómo un único aditivo salva a los metales dúctiles de sí mismos La grieta en el crisol: Un enfoque sistémico para obtener blancos perfectos de ferrato de bismuto y la física oculta de la compactación de polvos
PowderPreparation
Last updated on May 14, 2026
Productos relacionados

Prensa de tableta única de 6 toneladas, equipo de compresión de polvo para laboratorio, máquina formadora de comprimidos
Prensa de tabletas de un solo punzón de 5 toneladas para producción de lotes pequeños en laboratorio

Prensa de Tabletas Manual con Manómetro de Doble Escala para Preparación de Muestras en Laboratorios Farmacéuticos, Alimentarios y Químicos
Prensa de tabletas de un solo punzón de 6 toneladas con frecuencia variable
Trituradora de Laboratorio Pequeña de Alta Velocidad para Preparación de Muestras de Material Seco
Trituradora de Laboratorio de Doble Rodillo para Materiales de Dureza Media, Carbón y Preparación de Muestras de Mineral
Trituradora de mandíbula de sobremesa de laboratorio para materiales duros y frágiles, reducción primaria de tamaño y preparación de muestras
Quebradora de Mandíbula de Laboratorio de Altura Elevada Personalizada para Preparación Precisa de Muestras en Ciencia de Materiales
Trituradora de mandíbulas de laboratorio 150x250mm para trituración de materiales de dureza media y preparación de muestras
Pequeño Molino Vertical de Alta Velocidad para Preparación de Muestras de Laboratorio
Trituradora de mandíbulas horizontal para materiales de dureza media, equipo de preparación de muestras de laboratorio
Quebradora de mandíbula de laboratorio sellada y respetuosa con el medio ambiente para preparación de muestras
Trituradora de Doble Rodillo de Laboratorio Personalizada de Altura Aumentada para Trituración de Carbón, Menas y Rocas
Alimentador de polvo vibratorio automático para procesamiento de materiales de laboratorio Alimentador de tolva vibratoria de precisión para manipulación de materiales granulares y pulverulentos Alimentador de bandeja vibratorio de grado industrial para p
Trituradora de Doble Rodillo Sellada para Laboratorio, para la Preparación de Muestras de Carbón, Mineral, Roca y Materiales de Dureza Media
Granulador Oscilante de Pequeño Laboratorio para Procesamiento de Granulación Húmeda y Seca
Molino de Cuchillas Industrial para Preparación de Muestras de Alimentos y Biológicas Homogeneizador de Laboratorio de Alta Velocidad
Trituradora de Doble Rodillo Sellada de Laboratorio para Preparación de Muestras de Carbón, Minerales y Minerales
Trituradoras de martillo selladas de laboratorio para preparación de muestras de carbón y trituración de materiales de resistencia media