El Arquitecto Invisible: Cómo la Psicología de la Compactación Determina el Destino de su Cerámica LSM
Oct 06, 2026
El Momento Antes del Fuego
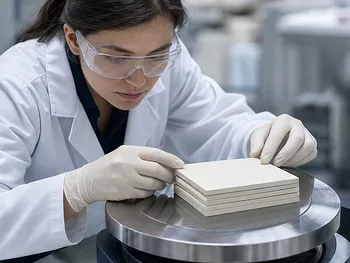
Existe una pausa silenciosa, casi reverente, antes de que un investigador coloque un cuerpo en verde LSM en el horno. El polvo ha sido mezclado, calcinado, quizás molido en bolas durante horas. Ahora, un disco gris pálido descansa en la palma de una mano enguantada. Se ve perfecto. Se siente sólido.
Y para muchos, fallará de todos modos.
No por el perfil de sinterización a 1400 °C, no por una estequiometría incorrecta, sino por una historia escrita en el compacto durante esos pocos segundos de prensado. El arquitecto invisible de cada cerámica La0.7Sr0.3MnO3 no es el horno. Es la prensa hidráulica, y la mentalidad de la persona que la opera.
El Cuerpo en Verde Es una Promesa
De Granos Sueltos a un Todo Coherente
Antes del prensado, el polvo LSM es una multitud de partículas desconectadas. Cada grano contiene los elementos correctos, pero no comparten ningún vínculo. La prensa hidráulica de laboratorio fuerza una transformación. Bajo carga uniaxial, esa colección suelta se convierte en un cuerpo en verde: un sólido frágil pero coherente que se puede manipular, medir y, lo más importante, en el que se puede confiar.
Esta es una integridad estructural nacida de la compactación pura. Es una promesa de que los átomos tendrán vecinos íntimos, listos para difundirse y construir límites de grano cuando llegue el calor.
El Contacto Que Se Convierte en Cristal
La sinterización a 1400 °C no fusiona mágicamente partículas distantes. Requiere proximidad. La prensa no solo esculpe la geometría; crea las condiciones iniciales para cada danza atómica posterior. Las partículas mal empaquetadas significan caminos de difusión deficientes. Por otro lado, una buena compactación prepara el escenario para un crecimiento de grano uniforme y la microestructura densa que otorga a LSM su conductividad electrónica e iónica.
Incluso la geometría importa. Los moldes de acero precisos que dan forma al polvo en discos, cilindros o barras hacen más que crear una forma agradable. Aseguran que el calor llegue a cada región de manera uniforme, evitando la deformación y la sobresinterización localizada. Una forma consistente es un historial térmico consistente.
El Engaño de la Densidad
Confiamos en Lo Que Vemos, Pero los Defectos Se Ocultan
Un cuerpo en verde recién prensado tiene la consistencia de la tiza. Mantiene su forma. La tentación es pensar que el trabajo está hecho. Esta es la primera trampa psicológica: confundimos la solidez aparente con la uniformidad real.
Una prensa uniaxial estándar aplica fuerza desde una dirección. El polvo bajo el émbolo móvil se compacta más que el polvo cerca de la pared de la matriz estática. Se forman gradientes de fricción. El centro de la pastilla puede ser significativamente menos denso que las superficies. No se puede ver esto. Solo se puede ver su fantasma más tarde: una pastilla sinterizada agrietada o un núcleo de porosidad anormal.
El Mapa Interno de Estrés
Imagine la disposición de las partículas dentro de ese disco de apariencia inocente. Cerca de la parte superior, donde la presión encuentra primero el polvo, el empaquetado es excelente. Cerca de la parte inferior, dependiendo de la fricción de la pared, también puede ser bueno. Pero en el medio geométrico, a menudo sobrevive una isla de baja densidad.
Este gradiente es una mentira estructural. Durante la sinterización, las regiones se densifican a diferentes velocidades. Se acumula tensión donde se encuentran los límites. Y luego, a temperatura, la cerámica se fractura a lo largo de líneas que se dibujaron semanas antes en la sala de prensado. La culpa nunca estuvo en el horno. Estaba en la arquitectura invisible del cuerpo en verde.
Microgrietas y la Paciencia Que Nos Falta
La Velocidad de la Fuerza
Existe otra tendencia psicológica: la creencia de que si algo de presión es bueno, una presión más rápida es mejor. Pero los polvos no son líquidos. Se comprimen a través de la reordenación de partículas y, a cargas más altas, a través de la fractura frágil y la deformación plástica. Aplique la presión demasiado rápido y las bolsas de aire quedan atrapadas. Libérela demasiado rápido y la energía elástica almacenada rebota violentamente, creando delaminaciones.
La delaminación es el asesino sigiloso. Una microgrieta tan fina que no puede ser vista a simple vista se abrirá en un plano de fractura cuando el material se expanda durante la sinterización. El fallo resultante se culpa a un "lote malo" de polvo, pero el verdadero culpable fue una prensa hidráulica operada con mano apresurada.
La Precisión Como Estado de Ánimo
La prensa hidráulica más fina del mundo no puede compensar la impaciencia. Pero un instrumento de precisión puede guiarlo hacia mejores hábitos. Cuando se controlan las rampas de presión, a través de un sistema hidráulico bien diseñado con válvulas suaves y un medidor legible, el operador se convierte en parte de un bucle de retroalimentación más lento y deliberado. La herramienta enseña a la persona.
Es aquí donde el equipo de laboratorio trasciende la mera función. Se convierte en un medio para un estado de ánimo cuidadoso.
Más Allá de Uniaxial: El Sistema Que Borra Zonas Grises
La Tecnología de Presión Uniforme
Si el prensado uniaxial tiene límites inherentes, ¿qué los elimina? La respuesta es el prensado isostático. En una Prensa Isostática en Frío (CIP), el polvo se sella en un molde flexible y se sumerge en un fluido presurizado uniformemente desde todas las direcciones. No hay un "lado del émbolo" contra un "lado de la pared de la matriz". La densidad se vuelve isotrópica, borrando los gradientes internos por completo.
Para los investigadores que desarrollan cerámicas LSM avanzadas, una CIP no es un lujo. Es el paso lógico siguiente cuando los cuerpos en verde uniaxiales siguen traicionándolo con heterogeneidad oculta. Lo mismo ocurre con la Prensa Isostática en Caliente (WIP), que añade calor moderado para mejorar la deformación de las partículas y homogeneizar aún más la densidad.
Como parte de una suite completa de preparación de muestras de laboratorio, estas prensas trabajan junto con prensas hidráulicas estándar, prensas de pastillas para XRF e incluso prensas de calentamiento en vacío para sinterización avanzada. El hilo conductor es el control, no solo del material, sino de las propias fuerzas que lo construyen desde polvo hasta componente.
La Cadena Completa de Claridad de Compactación
Lo Que Viene Antes de la Prensa Da Forma a Lo Que Ocurre Dentro de Ella
Es tentador aislar la etapa de prensado. Pero ninguna prensa hidráulica puede arreglar un polvo mal preparado. Si la distribución de tamaño de partícula es demasiado amplia, el cuerpo en verde se empaquetará de manera ineficiente sin importar la presión. Si los aglomerados sobreviven a la molienda, se convierten en semillas de fallo.
Es por eso que los molinos de bolas planetarios, los molinos de chorro y los molinos criogénicos no son herramientas separadas; son el prefacio de la historia de la prensa. Moler calcinas LSM hasta una uniformidad submicrométrica asegura que, cuando llega la presión, las partículas se deslizan y compactan en una disposición densa y homogénea. Es la diferencia entre una pila aleatoria de ladrillos y un muro cuidadosamente entrelazado.
Incluso el mezclador desespumante tiene su papel. El aire incorporado durante el manejo del polvo se convierte en los microporos que la prensa debe eliminar. Al eliminar el aire antes de la compactación, se simplifica el trabajo de la prensa y se mejora la integridad final.
La Prensa Como Parte de una Filosofía
Desde trituradoras de mandíbulas que rompen trozos iniciales hasta tamizadores vibratorios que clasifican los finos, cada dispositivo en el flujo de trabajo de preparación de muestras influye en la cerámica final. Pero la prensa hidráulica, el momento de la compresión, sigue siendo el nexo psicológico. Es el último toque físico antes de que el fuego se apodere de todo. Es el punto donde la decisión humana (presión, tiempo de permanencia, velocidad de liberación) se encuentra con el destino del material.
Reclamando al Arquitecto Invisible
A menudo buscamos sofisticación en temperaturas y tiempos de permanencia, en niveles de dopaje y controles de atmósfera. Esos importan. Pero la palanca más profunda de la fiabilidad es más antigua y menos glamorosa: es la aplicación deliberada de una presión constante y limpia para crear un cuerpo en verde que diga la verdad sobre su propia densidad.
La próxima vez que una pastilla LSM se agriete después de la sinterización, resista la urgencia de culpar al horno. Mire atrás a la prensa. Pregúntese: ¿Fue la presión verdaderamente uniforme? ¿Fue la liberación lo suficientemente suave? ¿Tenía el polvo la distribución de partículas correcta para aceptar esa compactación con elegancia?
Cuando la respuesta es sí, cuando la prensa hidráulica y todos los pasos de preparación detrás de ella forman un sistema coherente, la cerámica lo recompensa con densidad, conductividad e integridad silenciosa. Es el tipo de fiabilidad que se siente casi romántica en su precisión, un triunfo silencioso del ingeniero sobre los defectos invisibles.
Para aquellos que quieren dejar de perseguir microgrietas y empezar a construir confianza, la solución radica en un ecosistema completo de preparación de muestras de laboratorio, desde molinos de bolas planetarios y molinos de chorro que perfeccionan su polvo hasta prensas hidráulicas, sistemas CIP/WIP y prensas de calentamiento en vacío que lo esculpen en cuerpos en verde impecables. Las herramientas no solo dan forma al material; dan forma a los resultados.
¿Listo para diseñar la reproducibilidad en su flujo de trabajo de materiales? Contacte a Nuestros Expertos
enlaces rápidos
Productos sugeridos
Prensa de tabletas de un solo punzón de 5 toneladas para producción de lotes pequeños en laboratorio Prensa de Tabletas Manual con Manómetro de Doble Escala para Preparación de Muestras en Laboratorios Farmacéuticos, Alimentarios y Químicos Prensa de tabletas de un solo punzón de 6 toneladas con frecuencia variable Prensa de tableta única de 6 toneladas, equipo de compresión de polvo para laboratorio, máquina formadora de comprimidos Trituradora de martillos sellada para preparación de muestras de carbón de laboratorio Tamaño de salida ajustableLectura adicional
Del polvo a los datos: cómo las prensas de laboratorio de precisión forjan la verdad en los ensayos de minerales La Fractura Oculta: Por Qué las Varillas de Alimentación de Cerámica Fallan Antes de la Primera Fusión Las Capas Que No Se Quedaban Planas: Por Qué Nueve Hojas de Cerámica Exigen una Prensa de Laboratorio Que Piensa en Micras El arquitecto invisible del polvo: cómo un único aditivo salva a los metales dúctiles de sí mismos El Arte de Persuadir la Madera: Cómo una Prensa Caliente de Laboratorio Resuelve el Defecto del Diseño de la Naturaleza
PowderPreparation
Last updated on May 14, 2026
Productos relacionados

Prensa de tabletas de un solo punzón de 5 toneladas para producción de lotes pequeños en laboratorio

Prensa de Tabletas Manual con Manómetro de Doble Escala para Preparación de Muestras en Laboratorios Farmacéuticos, Alimentarios y Químicos

Prensa de tabletas de un solo punzón de 6 toneladas con frecuencia variable

Prensa de tableta única de 6 toneladas, equipo de compresión de polvo para laboratorio, máquina formadora de comprimidos
Trituradora de martillos sellada para preparación de muestras de carbón de laboratorio Tamaño de salida ajustable
Molino de arena de laboratorio de estructura cerámica pequeña Equipo de dispersión y molienda a escala nanométrico Diseño sin sellos sin pantallas
Pequeño triturador de martillos para la trituración de materiales frágiles en minería, metalurgia y preparación de muestras de laboratorio
Trituradora de Martillos Sellada de Laboratorio para la Preparación de Muestras de Carbón y Minerales
Trituradora industrial sellada de martillo y cuchilla para preparación de muestras de mineral y carbón en minería
Trituradoras de martillo selladas de laboratorio para preparación de muestras de carbón y trituración de materiales de resistencia media
Trituradora Divisora de Martillo de Hoja Sellada de Laboratorio para Preparación de Muestras de Alta Dureza
Trituradora de martillos de laboratorio sellada personalizada para preparación de muestras de carbón y materiales de dureza media
Trituradora de mandíbula sellada a prueba de explosiones personalizada para preparación de muestras industriales y de laboratorio
Molino Planetario de Producción Vertical para el Procesamiento de Polvos de Alto Rendimiento
Prensadora rotativa de comprimidos de tipo ordinaria para industrias farmacéutica, química, alimentaria y electrónica

Tamizador Vibratorio Tridimensional Seco de Servicio Pesado para Separación de Partículas
Molino de Perlas de Laboratorio Nano Molino de Arena de Sobremesa Submicrónico Molino de Polvo sin Sellos ni Tamices
Granulador Oscilante de Pequeño Laboratorio para Procesamiento de Granulación Húmeda y Seca
Granulador de Balanceo Pequeño: Granulación de Polvo Eficiente para las Industrias Farmacéutica, Química y Alimentaria