El Tamiz que Construye Hogares: Por Qué un Vibrador Separa los Buenos Ladrillos de los Escombros
Oct 08, 2026
La Arquitectura Silenciosa de la Tierra
Rara vez pensamos en la tierra bajo nuestros pies como un material de construcción. Simplemente... está ahí. Pero en manos de un científico de materiales, un trozo de arcilla laterítica roja se convierte en una microestructura compleja. Es un esqueleto de granos, rodeado de poros, esperando ser llenado o conectado.
Cuando añadimos polvo de vidrio de desecho a esta arcilla para hacer ladrillos ecológicos, estamos tratando de cambiar el esqueleto. Pero aquí está la cruda verdad: si los tamaños de partícula no son los correctos, no estás reforzando la estructura. Solo estás mezclando componentes geológicos que se convertirán en polvo bajo presión.
La distribución del tamaño de partícula de tus materias primas no es solo un dato en un gráfico de control de calidad. Es el plano de la fuerza final del ladrillo. Y el guardián de ese plano es un agitador de tamices vibratorio.
El Problema del Espacio Vacío
Por Qué los Ladrillos Fracalan Antes de Ser Cocidos
La falla en un ladrillo comienza en los "vacíos intersticiales"—los pequeños huecos entre los granos grandes de arcilla. Imagina llenar un frasco con piedras. El frasco parece lleno, pero en realidad, la mayor parte es aire vacío entre las piedras.
La arcilla sin rellenos de grano fino es igual. Para hacer un ladrillo denso y fuerte, necesitas "arena" para llenar los espacios entre las "piedras", y luego "harina" para llenar los espacios entre la "arena". Si las partículas de tu aditivo son demasiado grandes, se quedan inútilmente entre los granos de arcilla, creando puntos de concentración de tensión en lugar de aliviarlos.
El Agua se Mueve en los Huecos
La impermeabilización no se trata de un recubrimiento químico; se trata de física. Si hay una red conectada de pequeños tubos capilares en tu ladrillo, el agua se filtrará a través de ella mediante un proceso llamado acción capilar. La única manera de detener esto es usar un vibrador para clasificar el material de relleno—típicamente polvo de vidrio—a una finura específica. Estás creando partículas tan pequeñas que físicamente tapan estos tubos microscópicos, cortando el camino de migración del agua antes de que pueda siquiera comenzar.
El Estándar de 100 Mallas: Un Umbral Innegociable
El Arte del Micro-Relleno
El objetivo en la fabricación sostenible de ladrillos es a menudo alcanzar el rango de 100 a 200 mallas (eso es aproximadamente de 150 a 75 micrones). ¿Por qué esta banda específica?
Una partícula que es gruesa—digamos, de 50 mallas—actúa como una roca en la matriz de arcilla. No se disolverá ni fundirá efectivamente durante la cocción. Pero una partícula clasificada a 200 mallas tiene una alta relación superficie-volumen. Se vuelve químicamente reactiva. Para el vidrio de desecho, esto significa que deja de ser basura inerte y se convierte en un agente fundente de baja temperatura.
El agitador de tamices vibratorio no solo clasifica estas partículas; libera su potencial químico. Al atrapar los granos sobredimensionados en una malla de 100, te aseguras de que solo las partículas capaces de activarse durante la cocción lleguen a la mezcla. Esta es la diferencia entre un aglutinante y un relleno.
La Ilusión de "Suficientemente Bueno"
Hay una trampa psicológica en la mezcla: cuando ves mucho polvo, asumes que cubre todo. Pero la distribución es una función del análisis de clasificación.
Necesitas un Coeficiente de Uniformidad (Cu) que te diga que el suelo está bien gradado, no uniforme (lo que está mal compactado). Un agitador de tamices equipado con múltiples tamices de prueba estándar te permite calcular el Coeficiente de Curvatura (Cc). No solo estás agitando tierra a través de una malla; estás leyendo la huella estructural de tu materia prima. Sin esto, la proporción de mezcla es una suposición, y cada ladrillo se convierte en un pequeño monumento a la imprevisibilidad.
La Delicada Danza del Agitador de Tamices Vibratorio
El Movimiento Tridimensional
Un agitador de tamices vibratorio no solo criba de arriba abajo. Utiliza vibración electromagnética o de masa excéntrica rotativa para mover las partículas en tres dimensiones a través de la malla. Esto es deflexión horizontal combinada con amplitud vertical.
Esto es importante porque no quieres que las partículas simplemente reboten hacia arriba y caigan en el mismo agujero de la malla. Necesitas que orbiten, que giren, que presenten continuamente su eje más pequeño a la abertura. Este movimiento mecánico transforma una pila caótica de material en una columna estratificada: grueso en la parte superior, fino en la parte inferior. Es un verdugo estadístico gentil pero despiadado; si una partícula es sobredimensionada incluso por un micrón, el movimiento 3D garantiza que nunca encontrará un agujero lo suficientemente grande para pasar a través de una malla certificada.
La Batalla Contra la Obstrucción
Hay una fragilidad en esta precisión. Al tamizar arcilla ligeramente húmeda o vidrio de desecho aceitoso, la malla enfrenta la "obstrucción"—las partículas se atascan en las aberturas, formando una capa que reduce efectivamente el tamaño de la malla a cero.
Tu rendimiento colapsa. Una malla obstruida es una mentirosa; te dice que todo el material aceptable ha pasado, mientras que en realidad, las partículas finas están atrapadas por encima de la barrera falsa. En la producción industrial de eco-ladrillos, esto no es solo una molestia; es un costo directo. Cada minuto que el vibrador está obstruido, el horno se queda sin material perfectamente clasificado. Por eso los agitadores modernos de grado de laboratorio a menudo integran sistemas de desobstrucción ultrasónicos o usan mallas ranuradas antiestáticas para materiales problemáticos.
Traduciendo el Tamizado en Integridad Estructural
Visualizando la Estructura de los Poros
Veamos el producto terminado bajo un microscopio.
Un ladrillo hecho con vidrio mal tamizado (distribución amplia) tiene una geografía interna caótica: enormes vacíos cavernosos, fusión de vidrio incompleta y bordes afilados sin reaccionar. En contraste, un ladrillo hecho con material que pasa a través de un agitador de tamices vibratorio de 200 mallas parece homogéneo. El vidrio se ha fundido en una fase vítrea suave que recubre las espinas de arcilla.
Esta fase vítrea es la clave para la impermeabilización. No solo está llenando un agujero; está vidriando los capilares internos desde dentro. Creas un ladrillo que resiste la entrada de humedad no porque recubriste el exterior, sino porque usaste una clasificación mecánica agresiva para sellar el corazón del material.
La Tabla de Estrategia
Para diseñar propiedades específicas, debes hacer coincidir tu protocolo de tamizado con tu objetivo. La máquina es el nodo de decisión.
| Tu Objetivo Principal | La Estrategia de Tamizado | La Razón de Ingeniería |
|---|---|---|
| Máxima Resistencia a la Compresión | Cribado agresivo hasta un límite de 200 mallas para todos los aditivos | Asegura cero vacíos grandes entre partículas; fuerza al ladrillo a un estado de máxima densidad de empaquetamiento. |
| Aislamiento Térmico (Porosidad) | Fraccionamiento cuidadoso y retención de orgánicos sobredimensionados (aserrín/cáscaras) | Crea una red de poros controlada y discontinua; la precisión del tamiz asegura que ningún vacío grande comprometa la barrera de aislamiento. |
| Impermeabilización Rentable | Paso mínimo de 100 mallas para el fundente de vidrio de desecho | Equilibra el costo de energía de molienda con la creación de suficiente fusión vítrea para sellar los bordes capilares. |
El Ecosistema Completo de Preparación de Muestras
De Roca a Reacción
Aislar esa fracción perfecta de polvo de vidrio no comienza con el agitador de tamices. Comienza con fuerza bruta. Necesitas una trituradora de mandíbulas para romper las botellas de vidrio postconsumo en grava. Luego, un molino de bolas planetario o un molino de chorro para pulverizar esa grava en un polvo grueso.
Solo entonces el vibrador toma el control como instrumento de precisión. Valida el trabajo de las trituradoras y los molinos. Si te saltas el paso del tamizado, estás ciego a la formación de una capa protectora sobredimensionada dentro de tu frasco de molino. Esto es pensamiento sistemático. El molino produce el área superficial; el vibrador confirma la distribución.
Aplicando Presión Isostática
Una vez que tienes tu polvo perfectamente clasificado mezclado en una mezcladora de polvos y quizás desespumado usando una mezcladora centrífuga planetaria, pasas a dar forma. La mezcla de eco-ladrillo a menudo se prensa. Una prensa de laboratorio estándar podría servir para formas simples, pero para ladrillos de ingeniería complejos con perfecta uniformidad de densidad, una Prensa Isostática en Frío (CIP) aplica presión uniformemente desde todas las direcciones a través de un medio líquido. El efecto combinado de la clasificación perfecta (de tu vibrador) y la presión perfectamente uniforme (de la CIP) elimina la contracción anisotrópica durante la cocción. El ladrillo sale del horno recto y verdadero.
La Psicología de la Precisión
Recibiendo el Cuello de Botella
Los ingenieros a menudo temen al agitador de tamices porque parece un cuello de botella. La molienda toma segundos; el tamizado toma minutos. Es naturaleza humana querer acelerar el proceso, abrir la malla, agitar con más amplitud, hacer pasar el material más rápido.
Pero el cuello de botella es el punto de control. Es la verificación central contra la entropía. En la producción de materiales de construcción sostenibles, aceptar esta pausa deliberada es una marca de rigor. Es el momento en que garantizas que el producto final no solo se verá como un ladrillo, sino que actuará como un ladrillo, resistiendo durante décadas contra la lluvia y el peso. No solo estás fabricando; estás curando una distribución del tamaño de partícula.
La Defensa Invisible
Cuando una familia vive en una casa hecha de estos ladrillos, nunca ven el polvo de vidrio de 200 mallas. Nunca sienten las paredes internas densas y no capilares. Solo saben que el interior está seco cuando llueve.
Esa sequedad, esa quietud estructural, es un regalo del agitador de tamices vibratorio. Es la traducción final, casi romántica, de una especificación granular en la dignidad de un muro sólido y erguido.
Lograr este nivel de integridad material—cerrando la brecha entre el vidrio de desecho y la vivienda impermeable—requiere un sistema integrado donde la trituración, la molienda, el tamizado y el prensado trabajen en perfecta armonía. La calidad del ladrillo final ya está determinada en los primeros minutos de preparación de la muestra. Contacta a Nuestros Expertos
enlaces rápidos
Productos sugeridos
Tamizador Vibratorio Electromagnético con Movimiento 3D Analizador de Tamaño de Partículas en Polvo para Tamizado en Seco y Húmedo Agitador de Tamices de Prueba Vibratorio de Acero Inoxidable para Laboratorio Tamizador Vibratorio Tridimensional de Laboratorio para Análisis de Partículas en Seco y Húmedo Tamizador vibratorio tridimensional en seco Tamizador vibratorio pequeño de laboratorio para granulometría y análisis de tamaño de partículasLectura adicional
La economía oculta del tamaño de partícula: por qué la variable más pasada por alto en la ciencia de materiales controla todo La Arquitectura Invisible del Polvo: Cómo un Agitador de Tamices Vibratorios Decide lo que se Convierte tu Pan de Amaranto La palanca del tamaño de partícula: por qué el paso más pasado por alto en el diseño de catalizadores determina todo lo demás Cuando el Vidrio Fundido Falla, Nunca Fue el Horno: La Economía Oculta de la Gradación de Arena El Margen de un Cuarto de Milímetro: Por qué la Precisión de los Tamices Vibratorios Determina la Rentabilidad de la Piedra Artificial
PowderPreparation
Last updated on May 14, 2026
Productos relacionados
Tamizador Vibratorio Electromagnético con Movimiento 3D Analizador de Tamaño de Partículas en Polvo para Tamizado en Seco y Húmedo
Agitador de Tamices de Prueba Vibratorio de Acero Inoxidable para Laboratorio
Tamizador Vibratorio Tridimensional de Laboratorio para Análisis de Partículas en Seco y Húmedo
Tamizador vibratorio tridimensional en seco
Tamizador vibratorio pequeño de laboratorio para granulometría y análisis de tamaño de partículas

Tamizador Vibratorio Tridimensional Seco de Servicio Pesado para Separación de Partículas
Tamiz Vibratorio de Laboratorio para Análisis de Tamaño de Partículas de Precisión y Clasificación de Polvos
Tamizador Vibratorio Pequeño para Laboratorio para Análisis Preciso de Tamaño de Partícula
Zaranda Vibradora Tridimensional Húmeda de Alta Frecuencia para Análisis de Tamaño de Partículas en Seco y Húmedo
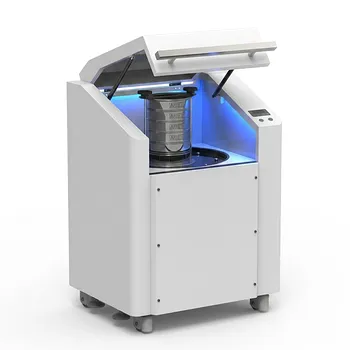
Criba Vibradora Rotatoria Tridimensional de Alta Frecuencia Tipo Gabinete para Tamizado en Seco y Clasificación de Partículas
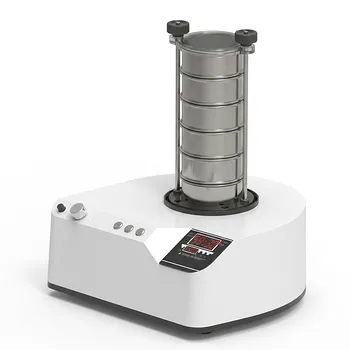
Tamizador Vibratorio Electromagnético Tridimensional para Micro Muestras
Molino Ultrafino Vibratorio de Pequeño Tamaño para Medicina Tradicional China
Molinero de Vibración Superfino para Molienda de Polvo de Laboratorio Ultra Fino
Alimentador de polvo vibratorio automático para procesamiento de materiales de laboratorio Alimentador de tolva vibratoria de precisión para manipulación de materiales granulares y pulverulentos Alimentador de bandeja vibratorio de grado industrial para p
Agitador de Tamices Oscilante de Percusión para Análisis Granulométrico en Seco y Húmedo
Disco vibratorio de alta velocidad para preparación de muestras de análisis espectral y molienda rápida de polvo
Molino de Bolas Vibratorio de Alta Energía de Doble Recipiente
Tamiz Vibratorio Giratorio de Acero Inoxidable Separador Vibratorio Circular de Alta Precisión Máquina de Clasificación de Polvo Industrial Equipo de Tamizado Multicapa
Molino de Bolas Vibratorio de Alta Energía de un Solo Tanque para Molienda y Mezcla en Laboratorio