La palanca oculta en la peletización de biomasa: por qué un tamizador vibratorio programable convierte residuos variables en combustible de precisión
Oct 12, 2026
Una carga de huesos de cereza, una montaña de problemas
El camión descarga otras treinta toneladas de huesos de cereza en la puerta de la planta de biomasa. A simple vista parecen uniformes. De cerca, no lo son en absoluto. Polvo fino se adhiere a los huesos enteros, astillas del tamaño de una uña se ocultan entre fragmentos harinosos y el contenido de humedad varía en cada metro cuadrado.
Un operador toma una muestra de referencia, se dirige al laboratorio y carga el material en un tamizador vibratorio programable. En minutos, la máquina revela lo que el ojo desnudo no ve: la fracción de 1,00 mm es dominante, pero el 14% de la masa se encuentra por encima de 2,00 mm y el 8% es polvo que pasa por un tamiz de 0,25 mm. Cuando esta mezcla cruda se alimenta directamente a la peletizadora, los resultados son predecibles: densidad desigual, pellets agrietados, matrices atascadas y facturas de energía que hacen fruncir el ceño al director financiero.
Todo gerente de planta sabe que la biomasa es variable. Muchos menos entienden que la palanca más barata y confiable para controlar la calidad del pellet no está dentro de la peletizadora: está en la mesa de laboratorio.
Esta es la historia de una tecnología aparentemente sencilla que transforma una materia prima orgánica estocástica en un combustible de grado industrial. Es una historia sobre el tamaño de partícula, sobre la búsqueda humana de control en un mundo desordenado y sobre por qué un tamizador vibratorio programable no es solo un control de calidad, sino un motor de optimización de la producción.
La física que nadie ve: por qué la distribución de tamaño de partícula gobierna la peletizadora
Los pellets son estructuras que deben resistir. Tienen que mantenerse intactos durante el transporte, resistir el desmenuzamiento durante la manipulación y arder de forma constante dentro de una caldera. Las tres propiedades se remontan a una única variable oculta: la distribución de tamaño de partícula (DTP).
El problema de la compactación dentro de cada matriz
Cuando viertes partículas mezcladas en la matriz de una prensa, la naturaleza no las compacta de forma eficiente a menos que le des la receta correcta. Los fragmentos grandes de hueso de cereza forman un esqueleto. Si solo usas fragmentos grandes, predominan los huecos de aire. Si solo agregas polvo, la masa se colapsa con la vibración pero carece de fuerza de unión.
El escenario ideal es lo que los científicos de materiales llaman una "curva de granulometría continua": una mezcla deliberada en la que las partículas medianas y finas llenan los intersticios entre las más grandes. Esto no ocurre por accidente. Requiere saber exactamente qué fracciones hay en tu flujo de entrada de material.
Un tamizador vibratorio separa la carga en bandas de tamaño discretas. Para los huesos de cereza, puedes descubrir que solo la fracción de 1,00 mm representa entre el 40 y el 55% de la masa. Para el aserrín, la fracción de 0,50 mm suele ser dominante. Una vez que sabes esto, puedes diseñar la materia prima, mezclando, tamizando o ajustando los parámetros de molienda hasta que la distribución cree de forma constante una alta densidad de compactación.
Encajamiento mecánico: cuando las partículas aprenden a unirse
Un pellet que sobrevive a una caída de cinco metros no depende solo del adhesivo. El encajamiento mecánico entre partículas irregulares contribuye más a la resistencia verde de lo que la mayoría de los operadores creen. Bajo compresión, las astillas grandes de hueso de cereza forman un esqueleto que soporta la carga. Las partículas finas (<0,5 mm) migran a los huecos, encajándose firmemente y creando miles de microbloqueos.
Si tu tamizador te indica que la fracción fina es demasiado baja, la arquitectura interna del pellet falla. Se propagan microfisuras. Obtienes pellets "cortos" que se rompen a la salida de la matriz. Si la fracción gruesa es excesiva, los defectos de puente dejan el núcleo hueco. Ambos problemas desaparecen cuando ajustas una distribución de tamaño de partícula científica, y no puedes ajustar lo que no puedes medir.
La economía de los aglutinantes de la que nadie habla
Los agentes aglutinantes cuestan dinero. También alteran el perfil de combustión. Todo operador sueña con usar menos. Sin embargo, cuando los finos son demasiado abundantes, el área superficial específica se dispara y la demanda de aglutinante aumenta porque hay más superficie de partícula que recubrir.
Las partículas de gran tamaño crean el problema opuesto: el aglutinante recubre la capa exterior pero no penetra, creando una estructura laminada que se deslamina bajo tensión. Un tamizador te permite encontrar el punto medio donde el área superficial es suficiente para el encajamiento, pero no tan excesiva que la factura del aglutinante se coma tu margen. Este punto óptimo es único para cada biomasa (huesos de cereza, aserrín, cáscaras de café, huesos de aceituna) y cambia con las estaciones. Necesitas los datos.
Lo que hace realmente un tamizador vibratorio programable
Es fácil descartar un tamizador como una mesa vibradora mejorada. La parte "programable" es lo que lo transforma en un instrumento de control de proceso.
Amplitud, tiempo y el milagro de la repetibilidad
El tamizado manual depende del operador. Las manos se cansan. Los ritmos varían. Una unidad programable aplica exactamente el mismo movimiento vibratorio tridimensional, con exactamente la misma amplitud y frecuencia, durante exactamente la misma duración, en cada una de las pruebas. Esta repetibilidad significa que la distribución de tamaño de partícula que medís en julio coincide con la que medís en diciembre.
Por qué importa el movimiento 3D
Los tamizadores vibratorios combinan impulsos verticales y horizontales. Las partículas rotan continuamente, presentando cada cara a las aberturas de la malla. Sin esto, las astillas alargadas de hueso de cereza podrían orientarse siempre paralelas a la superficie del tamiz y nunca pasar, sesgando tus resultados hacia valores más gruesos. Las unidades programables te permiten ajustar el movimiento de lanzamiento para el factor de forma específico de tu material, una ventaja infravalorada cuando se trabaja con biomasa fibrosa.
De la muestra de referencia a la decisión accionable en 8 minutos
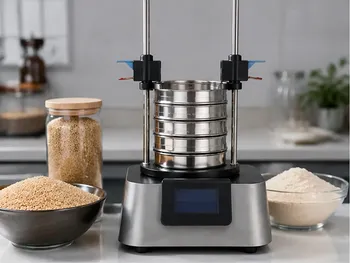
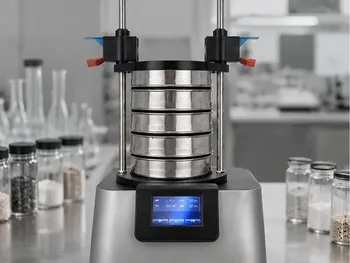
- Paso uno: Carga la pila de tamices con tamaños de malla que enmarquen tu objetivo (por ejemplo, 2,00 mm, 1,00 mm, 0,50 mm, 0,25 mm y el recipiente colector).
- Paso dos: Vierte la muestra seca.
- Paso tres: Configura el programa: amplitud de 1,2 mm, tiempo de 5 minutos, operación por intervalos para evitar la obstrucción de la malla.
- Paso cuatro: Pesa cada fracción y traza la curva acumulada.
En menos de diez minutos, sabes si es necesario ajustar el molino, si el material de hoy se puede procesar con la presión de prensa estándar o si necesitas mezclarlo con un lote más grueso para cumplir las especificaciones. Este ciclo de retroalimentación es lo que diferencia una planta que reacciona a los problemas de una que los previene.
La ecuación energética: tamizar para ahorrar kilovatios
La peletización de biomasa es un negocio intensivo en energía. Las fuerzas de compresión suelen superar los 100 MPa en la matriz. Reducir este número incluso en un 15% cambia la economía de toda la línea de producción.
Las partículas finas logran una densificación parcial más rápido
Cuando la DTP está bien granulada, las partículas finas empiezan a llenar los huecos a presiones muy bajas, lo que los investigadores llaman "densificación en etapa de reordenamiento". Cuando la prensa alcanza la presión máxima, la matriz ya está compactada en un 70-80%. La máquina no tiene que trabajar tan duro para cerrar los huecos de aire restantes.
Un tamizador vibratorio programable te permite apuntar al contenido de finos preciso que maximiza este efecto de pre-densificación, sin pasarte a la zona donde los costos de energía de molienda superan los ahorros en la prensado.
La penalización por partículas de gran tamaño
Cada fragmento de hueso de cereza de tamaño excesivo actúa como un pequeño pilar de puente en la cavidad de la matriz. Bajo presión, la carga se concentra alrededor de estas partículas grandes en lugar de distribuirse uniformemente. La prensa tiene que empujar con más fuerza para triturarlas o reorientarlas. Esto no solo dispara el consumo máximo de potencia, sino que también acelera el desgaste de la matriz.
Los datos del tamiz revelan la fracción de gran tamaño al instante. Una planta que tamiza el material por encima de 2,00 mm y lo recircula para volver a moler puede reducir la amperaje medio de la prensa en un margen medible, a menudo entre un 5 y un 12%. Si haces los cálculos para un motor de 500 kW que funciona 6000 horas al año, los ahorros justifican rápidamente la inversión en un equipo de clasificación de laboratorio adecuado.
Estabilidad térmica: la conexión con la combustión
A los compradores de pellets de biomasa no solo les importa la densidad. Les importa lo uniforme que es la combustión del pellet. Una carga que arde de forma errática, produce puntos calientes o ceniza excesiva genera dolores de cabeza en el control de la caldera.
Por qué un tamaño uniforme se traduce en transferencia de calor predecible
Un pellet es un sistema térmico. El calor se transfiere desde la superficie hacia adentro a una velocidad gobernada por la dimensión característica del pellet. Si todos los pellets de un lote tienen efectivamente el mismo tamaño, porque se formaron a partir de partículas clasificadas a través de la misma malla de tamiz, entonces cada pellet sigue la misma curva de calentamiento dentro de la cámara de combustión. Los algoritmos de control pueden ajustarse a esto. Las emisiones se mantienen estables. Las temperaturas de fusión de ceniza se mantienen dentro del rango.
El problema de la sobredescomposición localizada
Si mezclas un pellet de 3 mm formado por partículas de hueso de cereza de 1,00 mm con uno que contiene un fragmento de cáscara sin moler de 2,5 mm, obtienes dos velocidades de respuesta termoquímica diferentes. El pellet no homogéneo puede experimentar picos exotérmicos localizados, carbonizando el aglutinante más rápido en el punto débil y provocando que se rompa a mitad de la combustión.
Un tamizador vibratorio programable no puede cambiar las leyes de la cinética de reacción. Pero sí puede garantizar que tu prensa nunca forme esos pellets estructuralmente impredecibles en primer lugar. Ese es el control de proceso en su nivel más fundamental.
Las compensaciones: no puedes optimizar todo a la vez
Los escépticos dirán: "Solo muele todo a polvo y prensalo". Ese camino lleva a la bancarrota.
La paradoja de la molienda
Producir polvos de menos de 100 µm a partir de huesos de cereza requiere una molienda intensiva en energía: molienda criogénica en casos extremos o molienda planetaria prolongada en bolas. Cuanto más fino mueles, más energía gastas antes de que la peletizadora reciba el material. Un tamizador te permite cuantificar el punto de rendimientos decrecientes. A menudo, encontrarás que eliminar el 5% de la fracción más gruesa entrega el 80% del beneficio, mientras que perseguir la uniformidad perfecta cuesta más de lo que vale.
Rendimiento vs. perfección
Cada punto porcentual de material rechazado por el tamiz superior o perdido como polvo en el recipiente colector es material que pagaste pero no puedes vender directamente como combustible. Las plantas que atienden a clientes de calderas industriales pueden tener bandas de tolerancia diferentes a las que venden pellets premium para barbacoa. El óptimo económico varía. El tamizador no te dice qué optimizar: te da los números que necesitas para tener la conversación con tu departamento de contabilidad sobre bases científicas sólidas.
Cómo implementar una estrategia de peletización guiada por tamizado
No toda operación necesita el mismo perfil de tamaño de partícula. Usa tu tamizador vibratorio programable para construir una matriz de decisiones alineada con tu objetivo de producción principal:
Si la densidad es tu objetivo obligatorio
Apunta a una curva de granulometría continua con un 25-35% de partículas finas (<0,5 mm). Estas llenan los huecos entre la fracción dominante de 1,00 mm, maximizando la fuerza de encajamiento. Controla la fracción del recipiente colector semanalmente. Si baja, revisa el desgaste de las mallas del molino.
Si el costo energético determina tu cuenta de resultados
Concéntrate en eliminar toda partícula por encima de un umbral de tamaño excesivo definido: normalmente 2,00 mm para huesos de cereza, 1,00 mm para aserrín de conífera. Ajusta la malla del tamiz superior en consecuencia. El tamizador te mostrará exactamente cuánto material necesita reprocesamiento. Usa estos datos para negociar los horarios de mantenimiento del molino, no las corazonadas.
Si la consistencia térmica es tu argumento de venta
Aplica una ventana de tamaño de partícula estrecha. Realiza un análisis por tamizado todos los días y rechaza o reprocesa los lotes donde la fracción dominante se desvía más de ±5% del objetivo. Para muchos materiales de biomasa, una especificación de malla 18 (1,00 mm) proporciona una excelente uniformidad de combustión sin penalizaciones por molienda.
| Factor de optimización | Función del tamizador vibratorio | Impacto en el pellet final |
|---|---|---|
| Distribución de tamaño de partícula | Mapea las fracciones dominantes (por ejemplo, 1,0 mm para huesos de cereza) | Materia prima consistente, comportamiento de la prensa predecible |
| Densidad de compactación | Identifica los finos para llenar los huecos entre fibras más grandes | Mayor encajamiento mecánico e integridad estructural |
| Eficiencia energética | Elimina las partículas de gran tamaño que resisten la compresión | Menor consumo de electricidad y desgaste de la maquinaria |
| Estabilidad térmica | Garantiza dimensiones uniformes para una transferencia de calor uniforme | Velocidades de combustión predecibles, control de caldera estable |
| Optimización del aglutinante | Controla el área superficial para evitar el consumo excesivo de agente | Propiedades físicas estabilizadas, menores costos de aditivos |
De huesos de cereza a aserrín: una lógica universal
El mismo tamizador vibratorio programable que optimiza los pellets de huesos de cereza maneja aserrín, orujillo de aceituna, posos de café e incluso polímeros de grado industrial. El material cambia. La física no. Sigues necesitando una forma medida y repetible de conocer tu distribución de tamaño de partícula antes de que la prensa cierre su matriz.
Esa es la profunda sencillez de este instrumento. No le importa qué le des de comer. Simplemente entrega una curva de distribución que reemplaza las conjeturas por ingeniería. En un sector donde las materias primas son baratas pero la calidad consistente genera una prima, esta capacidad es una ventaja competitiva infranqueable.
El romanticismo del control del ingeniero
Hay algo profundamente satisfactorio en convertir un montón caótico de desechos biológicos en cilindros de combustible perfectamente formados y de alta densidad. Es un acto desafiante contra la entropía. Un tamizador vibratorio programable es el primer punto de decisión en esta transformación: el punto donde la variabilidad se encuentra con la medición, y la medición permite el dominio.
Los ingenieros que se enamoran de esta tecnología no aman hacer vibrar pantallas. Aman la confianza que proviene de saber que los pellets de mañana serán tan buenos como los de hoy, no porque la materia prima haya tenido suerte, sino que el proceso no dejó nada al azar.
Construyendo tu kit de herramientas de peletización de precisión
La peletización de precisión no termina con el tamizado. Un flujo de trabajo completo de preparación de muestras de laboratorio conecta el análisis de tamaño de partícula con los pasos de molienda y compactación que vienen antes y después. Ahí es donde un ecosistema integrado de equipos se amortiza por sí solo.
- Dimensionado y análisis: Los tamizadores vibratorios programables, los tamizadores de chorro de aire para polvos finos y los tamices de prueba de alta precisión con tamaños de malla certificados te proporcionan los datos de tamaño de partícula que necesitas para realizar ajustes de molienda en tiempo real.
- Molienda y trituración: Trituradoras de mandíbula y de rodillos para la reducción primaria de tamaño, molinos criogénicos de nitrógeno líquido para biomasa sensible al calor y molinos planetarios de bolas para conseguir la fracción fina exacta que requiere tu curva de densidad.
- Soluciones de compactación: Una gama completa de prensas hidráulicas: Prensas Isostáticas en Frío (PIF) para compactos verdes ultrauniformes, prensas calientes al vacío para densificación especializada y prensas de pellets para XRF para preparación de muestras analíticas, que garantizan que tus polvos se transformen en pellets de alta densidad y alta integridad.
- Mezclado: Mezcladoras avanzadas de polvo y desespumantes para una distribución uniforme del aglutinante, eliminando la sobredosificación localizada que perjudica la consistencia del pellet.
Tanto si estás escalando una línea de combustible de huesos de cereza como si estás desarrollando compuestos de aserrín de próxima generación, el principio sigue siendo el mismo: medir las partículas, dominar el proceso, monetizar la consistencia.
¿Listo para pasar de la resolución reactiva de problemas a la optimización proactiva de procesos? Contacta a nuestros expertos
enlaces rápidos
Productos sugeridos
Tamizador Vibratorio Electromagnético con Movimiento 3D Analizador de Tamaño de Partículas en Polvo para Tamizado en Seco y Húmedo Tamizador vibratorio pequeño de laboratorio para granulometría y análisis de tamaño de partículas Tamizador Vibratorio Tridimensional de Laboratorio para Análisis de Partículas en Seco y Húmedo Tamizador Vibratorio Pequeño para Laboratorio para Análisis Preciso de Tamaño de Partícula Criba Vibradora Rotatoria Tridimensional de Alta Frecuencia Tipo Gabinete para Tamizado en Seco y Clasificación de PartículasLectura adicional
La economía oculta del tamaño de partícula: por qué la variable más pasada por alto en la ciencia de materiales controla todo La Arquitectura Invisible del Polvo: Cómo un Agitador de Tamices Vibratorios Decide lo que se Convierte tu Pan de Amaranto La palanca del tamaño de partícula: por qué el paso más pasado por alto en el diseño de catalizadores determina todo lo demás Cuando el Vidrio Fundido Falla, Nunca Fue el Horno: La Economía Oculta de la Gradación de Arena El Margen de un Cuarto de Milímetro: Por qué la Precisión de los Tamices Vibratorios Determina la Rentabilidad de la Piedra Artificial
PowderPreparation
Last updated on May 14, 2026
Productos relacionados
Tamizador Vibratorio Electromagnético con Movimiento 3D Analizador de Tamaño de Partículas en Polvo para Tamizado en Seco y Húmedo
Tamizador vibratorio pequeño de laboratorio para granulometría y análisis de tamaño de partículas
Tamizador Vibratorio Tridimensional de Laboratorio para Análisis de Partículas en Seco y Húmedo
Tamizador Vibratorio Pequeño para Laboratorio para Análisis Preciso de Tamaño de Partícula
Criba Vibradora Rotatoria Tridimensional de Alta Frecuencia Tipo Gabinete para Tamizado en Seco y Clasificación de Partículas
Agitador de Tamices de Prueba Vibratorio de Acero Inoxidable para Laboratorio
Tamizador vibratorio tridimensional en seco
Tamiz Vibratorio de Laboratorio para Análisis de Tamaño de Partículas de Precisión y Clasificación de Polvos

Tamizador Vibratorio Tridimensional Seco de Servicio Pesado para Separación de Partículas
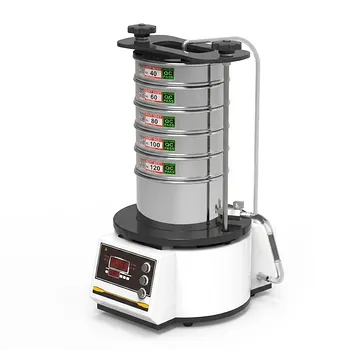
Zaranda Vibradora Tridimensional Húmeda de Alta Frecuencia para Análisis de Tamaño de Partículas en Seco y Húmedo
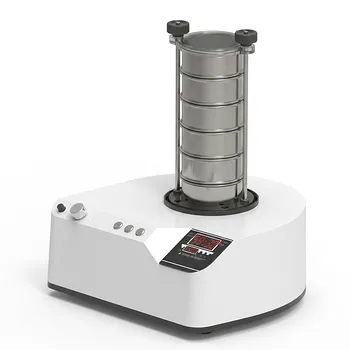
Tamizador Vibratorio Electromagnético Tridimensional para Micro Muestras
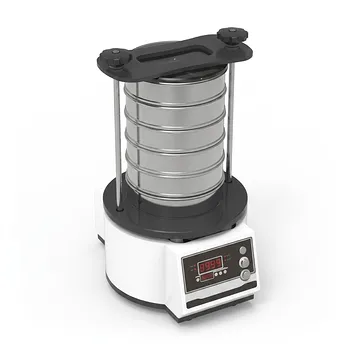
Agitador de Tamices Oscilante de Percusión para Análisis Granulométrico en Seco y Húmedo
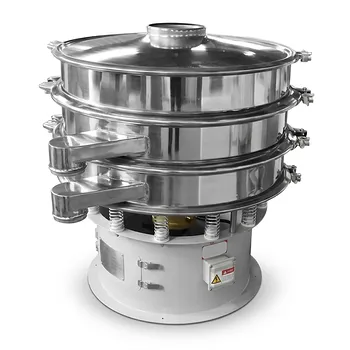
Criba vibratoria rotativa tridimensional
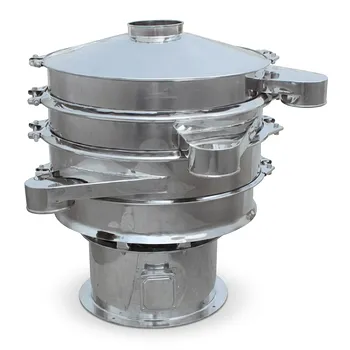
Tamiz Vibratorio Giratorio de Acero Inoxidable Separador Vibratorio Circular de Alta Precisión Máquina de Clasificación de Polvo Industrial Equipo de Tamizado Multicapa
Alimentador de polvo vibratorio automático para procesamiento de materiales de laboratorio Alimentador de tolva vibratoria de precisión para manipulación de materiales granulares y pulverulentos Alimentador de bandeja vibratorio de grado industrial para p
Molino Ultrafino Vibratorio de Pequeño Tamaño para Medicina Tradicional China
Disco vibratorio de alta velocidad para preparación de muestras de análisis espectral y molienda rápida de polvo